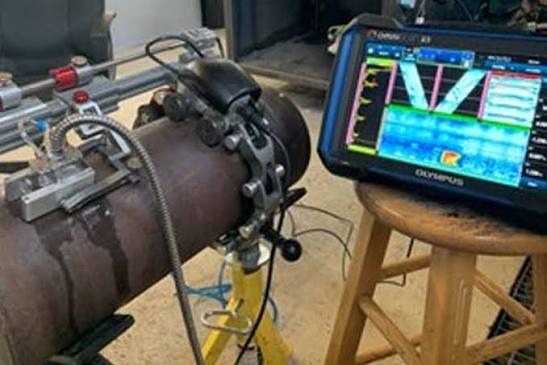
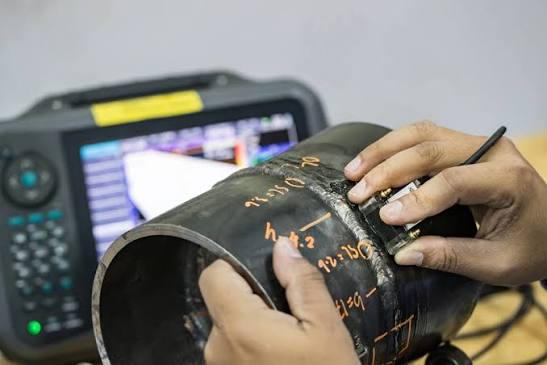
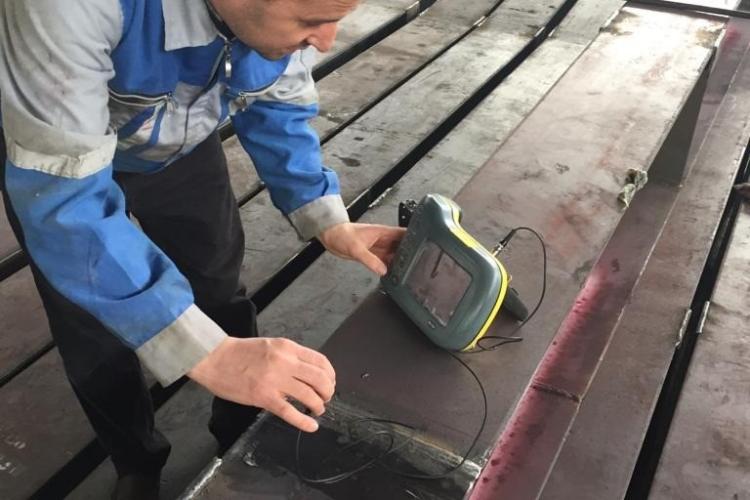
در دنیای مدرن بازرسیهای غیرمخرب (NDT)، روشهای سنتی با سرعت و دقت روشهای نوین در حال جایگزینی هستند. یکی از پیشرفتهترین و پرکاربردترین این روشها، آزمون التراسونیک آرایه فازی یا PAUT (Phased Array Ultrasonic Testing) است. اما این تکنولوژی دقیقاً چگونه کار میکند و چه زمانی باید آن را به جای روشهای کلاسیک مانند رادیوگرافی (RT) یا التراسونیک معمولی (UT) انتخاب کرد؟
در این مقاله، به بررسی اصول عملکرد، مزایا، محدودیتها و استراتژیهای انتخاب این روش میپردازیم.
اصول عملکرد PAUT؛ فراتر از یک موج ساده
در روشهای التراسونیک سنتی (Conventional UT)، ما معمولاً از یک پروب با یک زاویه ثابت استفاده میکنیم که موج را به صورت یک تکخط مستقیم به قطعه میتاباند. اما در PAUT، ما با مجموعهای از چندین کوچکموج (Element) سر و کار داریم که در یک پروب قرار گرفتهاند.
جادوی PAUT در کنترل زمانی (Time Delay) نهفته است. با تغییر بسیار دقیق زمان رسیدن موج به هر یک از عناصر پروب، میتوانیم:
زاویه پرتو را تغییر دهیم: بدون حرکت دادن فیزیکی پروب، زاویه تابش را از چند درجه تا زاویههای بالا تغییر میدهیم.
تمرکز موج (Focusing): میتوانیم موج را در عمق مشخصی از قطعه متمرکز کنیم تا قدرت تفکیک عیوب به حداکثر برسد.
اسکن خطی (S-Scan): میتوانیم تصویری شبیه به مقطع عرضی قطعه (S-Scan) داشته باشیم که نمایش بسیار دقیقتری از هندسه عیوب ارائه میدهد.
کاربردهای اصلی PAUT
به دلیل دقت بالا و قابلیت بازبینی تصاویر، PAUT در صنایع حساس کاربرد گستردهای دارد:
صنایع نفت، گاز و پتروشیمی: بازرسی خطوط لوله، مخازن تحت فشار و اتصالات پیچیده.
صنایع ریلی: بازرسی محورها و ریلهای قطار.
سازههای دریایی و نیروگاهی: بازرسی جوشهای ضخیم و ساختارهای پیچیده دریایی.
صنایع هوافضا و تولیدات دقیق: جایی که کمترین میزان خطا مجاز است.
مزایای استفاده از روش آرایه فازی
چرا بسیاری از پروژههای بزرگ، PAUT را به روشهای دیگر ترجیح میدهند؟
دقت و وضوح بالا: به دلیل قابلیت فوکوس و تغییر زاویه، تشخیص اندازه و مکان دقیق عیوب (مانند عدم ذوب یا Lack of Fusion) بسیار دقیقتر است.
ایمنی (حذف پرتو): برخلاف رادیوگرافی (RT)، روش PAUT هیچ پرتو یونیزان تولید نمیکند؛ بنابراین نیازی به تخلیه کارگاه یا توقف فعالیتهای اطراف در حین بازرسی نیست.
ثبت و بازبینی دیجیتال: نتایج به صورت دیجیتال ذخیره میشوند. این یعنی میتوان تصویر عیب را بارها در جلسات فنی بررسی کرد یا برای بازرسهای سطح ۳ ارسال نمود.
سرعت عملیاتی: با اسکن کردن ناحیه وسیعی در یک حرکت، زمان بازرسی نسبت به روشهای سنتی کاهش مییابد.
محدودیتها و چالشها
هیچ روشی بینقص نیست. در انتخاب PAUT باید به این موارد نیز توجه داشت:
هزینه تجهیزات: دستگاهها و پروبهای PAUT قیمت بسیار بالاتری نسبت به تجهیزات UT معمولی دارند.
نیاز به تخصص بالا: اپراتور PAUT باید دانش بسیار عمیقی از فیزیک امواج و تفسیر تصاویر داشته باشد (آموزشهای سطح ۲ و ۳ ضروری است).
آمادهسازی سطح: کیفیت سطح قطعه برای حرکت پروب و انتقال موج بسیار حیاتی است.
آریا صنعت آفاق پیشرو در ارایه خدمات PAUT
با بروزترین دستگاه آرایه فازی ، رقابت با روش رادیوگرافی صنعتی تحت شرایط زیر
روشی سریع
بدون اثرات تشعشع
قابلیت بالای شناسایی عیوب
چه زمانی باید PAUT را انتخاب کنیم؟ (استراتژی انتخاب)
انتخاب روش بازرسی نباید تصادفی باشد. برای اینکه بدانید آیا PAUT گزینه درستی است، این موارد را در مشخصات پروژه بررسی کنید:
هندسه قطعه: اگر جوش دارای هندسه پیچیده یا ضخامتهای متغیر است، قابلیت تغییر زاویه PAUT آن را ایدهآل میکند.
نوع عیب مورد انتظار: برای شناسایی عیوب تخت و نازک (مانند Lack of Fusion) که با RT به سختی دیده میشوند، PAUT بسیار قدرتمندتر است.
محیط کاری: اگر بازرسی در محیطی انجام میشود که فعالیتهای عادی نباید متوقف شوند (مثل نیروگاههای فعال)، PAUT به دلیل عدم وجود پرتو، بهترین انتخاب است.
بودجه و زمان: اگر پروژه حساسیت بالایی دارد و هزینه بالای تجهیزات در برابر سرعت و دقت آن قابل توجیه است، سراغ PAUT بروید.
جمعبندی
تکنولوژی PAUT تحولی در دنیای بازرسی است که دقت مهندسی را با سرعت عملیاتی پیوند میزند. با انتخاب صحیح این روش، نه تنها کیفیت پروژه را تضمین میکنید، بلکه از ریسکهای ناشی از خطاهای انسانی و ایمنی جلوگیری مینمایید.
اگر برای انتخاب روش مناسب بازرسی یا برگزاری دورههای تخصصی NDT نیاز به مشاوره دارید، کارشناسان آریا صنعت آفاق آماده راهنمایی شما هستند.
خانم دکتر صبا مدنی از با بیش از 15 سال سابقه از اساتید برجسته NDT با تخصص ویژه در UT و PAUT در سطح شمالغرب کشور است. وی دارای دکترای تخصصی مهندسی هسته ای و کارشناسی ارشد مهندسی مکانیک می باشد.


 توسط